
Tendências de tratamento de água industrial em 2026
O tratamento de água industrial está deixando de ser um "tratar e dar alta" modelo para um "recuperar e reutilizar" um. Nos setores de produtos químicos, mineração,novas energias e galvanoplastia, as fábricas estão sendo pressionadas por limites de descarga mais rígidos, escassez de água e custos de energia para fechar o ciclo da água e recuperar os valores de sal e metal dentro dela.
💧 Por que 2026 é um ponto de viragem para a água industrial
Três pressões convergiram. Primeiro, os limites de descarga para altas-salinidade e alta-Os fluxos de COD continuam diminuindo, então a diluiçãonão é mais uma opção. Em segundo lugar, a água industrial é cada vez mais avaliada como um recurso enão como um serviço público, o que altera a economia da reutilização. Terceiro, as metas de carbono e ESG agora recompensam as usinas que cortam energia por metro cúbico tratado - portanto, a eficiência, enão apenas a conformidade, orienta as escolhas de equipamentos.
⚡ Tendência 1: Descarga zero de líquido se torna popular
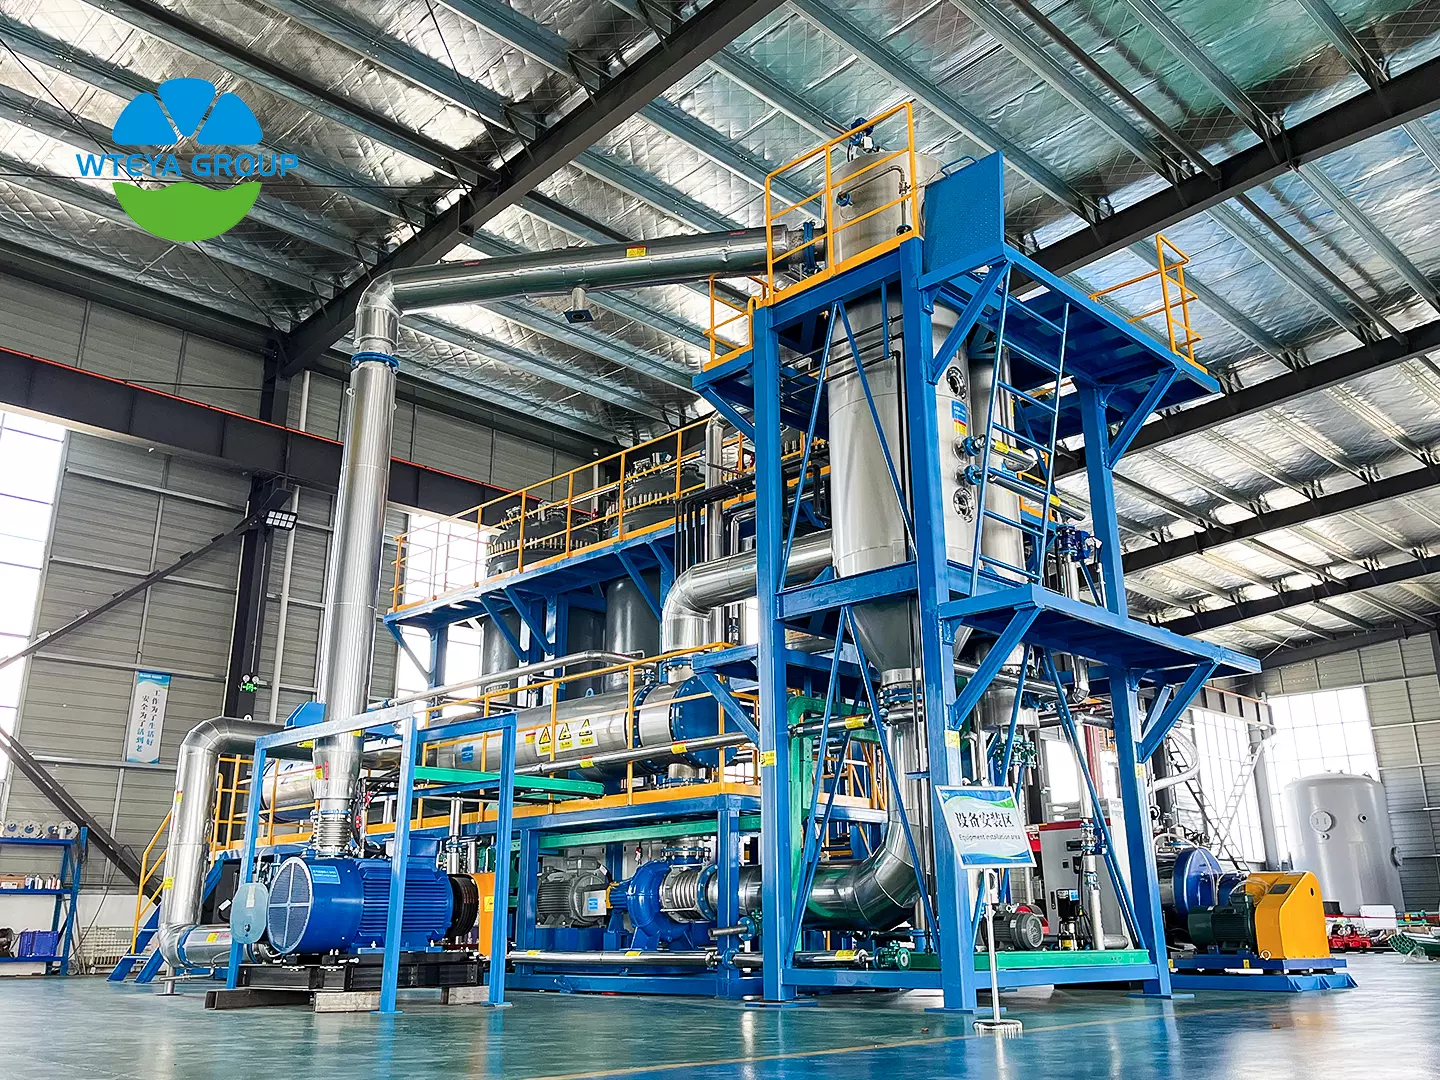
Descarga zero de líquido (ZLD) passou de uma opção premium para um padrão de design emnova alta-projetos de salinidade. Um trem ZLD típico combina pré--tratamento, concentração de membrana e evaporação-cristalização, atingindo 95-98% recuperação de água com pureza de sal cristalizado de 97-98%. O driver é simples: sem descarga de líquido, a planta elimina totalmente o risco de descarga e converte um fluxo de resíduos em um sólido vendável ou reutilizável.
♻️ Tendência 2: Das Águas Residuais aos Recursos
A segunda mudança estána forma como o concentrado é valorizado. Em vez de tratar a salmoura misturada como resíduo, mais fábricas separam agora os sais, recuperam metais pesados e devolvem a água tratada à produção. A recuperação de cloreto de sódio, sulfato de sódio e metais como oníquel ou o cobre pode compensar parte dos custos operacionais e, em alguns projectos, o material recuperado transforma um centro de custosnuma modesta linha de receitas.
🔧 Tendência 3: Energia-Evaporação Eficiente com MVR
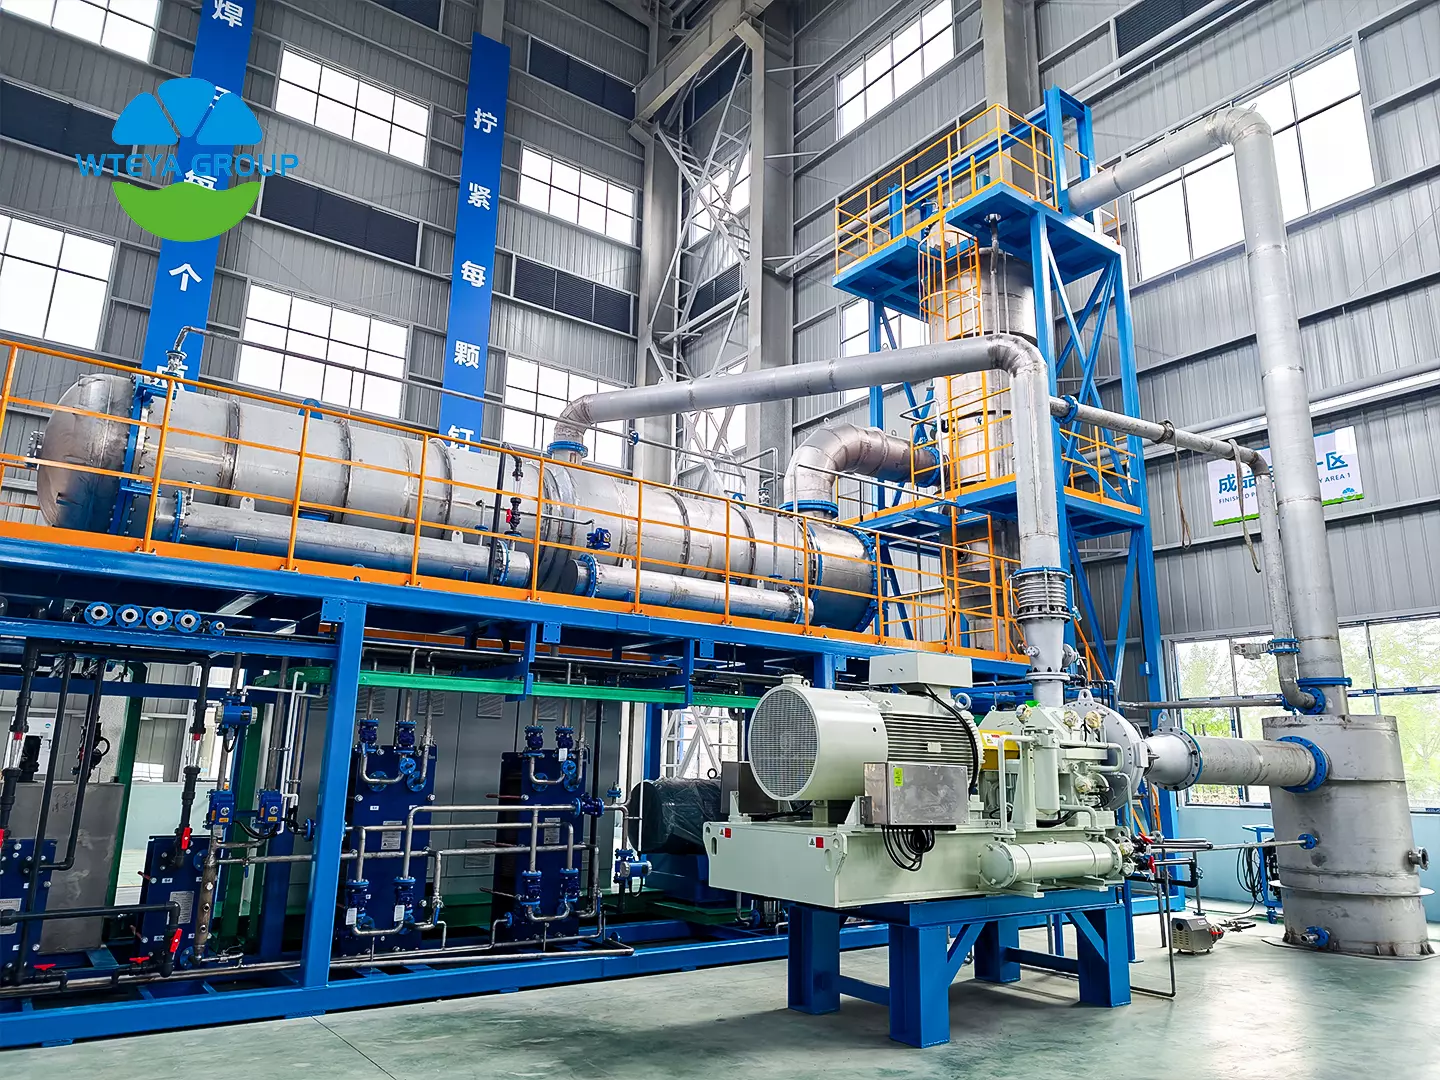
A energia é o maior custo operacionalna evaporação, e é por isso que Evaporadores MVR estão se tornando o padrão paranova capacidade de evaporação. Uma unidade MVR funciona com eletricidade em vez de vapor e consome aproximadamente 30-45 kWh por tonelada de água evaporada, reduzindo o consumo de energia 60-70% comparado com um convencional multi-evaporador de efeito. Sem rede de vapor para construir ou manter, as fábricas também simplificam os seus serviços públicos e reduzem os custos de infraestrutura local.
📊 Tendência 4: Monitoramento Digital e Operação Inteligente
A automação se tornou um diferencial enão um luxo. O controle PLC com conectividade emnuvem permite que um operador supervisione diversas unidades, enquanto a medição on-line de densidade e condutividade mantém o concentradono alvo sem amostragem manual. Modelos de escala preditiva alertam sobre incrustações antes que a produção caia, e os dados-a otimização orientada acrescenta mais um 5-10% economia de energia além do design básico.
🏆 Como WTEYA ajuda você a ficar à frente
WTEYA construiu evaporação, cristalização e sistemas de membrana há quase 20 anos, servindo 2.000+ clientes com perto de 200 patentes e disponibilidade de equipamentos 99% ou superior. Nossos engenheiros partem da análise da água e das condições do local e, em seguida, dimensionam um trem que atenda aos limites mais rígidos e às metas operacionais, enão apenas à licença atual.
❓ Perguntas frequentes
Qual é a maior mudançano tratamento de água industrial em 2026?
A mudança da alta para a recuperação. A descarga zero de líquido está se tornando uma opção de projeto padrão em alta-projetos de salinidade, e o concentrado é cada vez mais tratado como uma fonte de sal e água recuperáveis, enão como resíduo.
Quanta energia um evaporador MVR economiza?
Comparado com multi convencional-evaporação, um sistema MVR pode reduzir o uso de energia 60-70%, porque recomprime o vapor que produz em vez de depender de um fornecimento de vapor vivo.
As águas residuais industriais podem realmente ser transformadasnum recurso?
Sim. Com o pré certo-tratamento, concentração de membrana e evaporação-cristalização, uma planta pode recuperar 95-98% de sua água e cristaliza sais em 97-98% pureza para reutilização ou venda.
WTEYA é um fabricante profissional de equipamentos de evaporação com quase 20 anos de experiência. Fornecemos soluções personalizadas e OEM completo & Serviços ODM para seus requisitos específicos de água, local e capacidade.
Agende uma videochamada comnossos engenheiros para explorar suas opções.
📲 WhatsApp: +86-1800 2840 855
📧 E-mail: informações@wteya. com
🌐 Site: www.wteya.com

